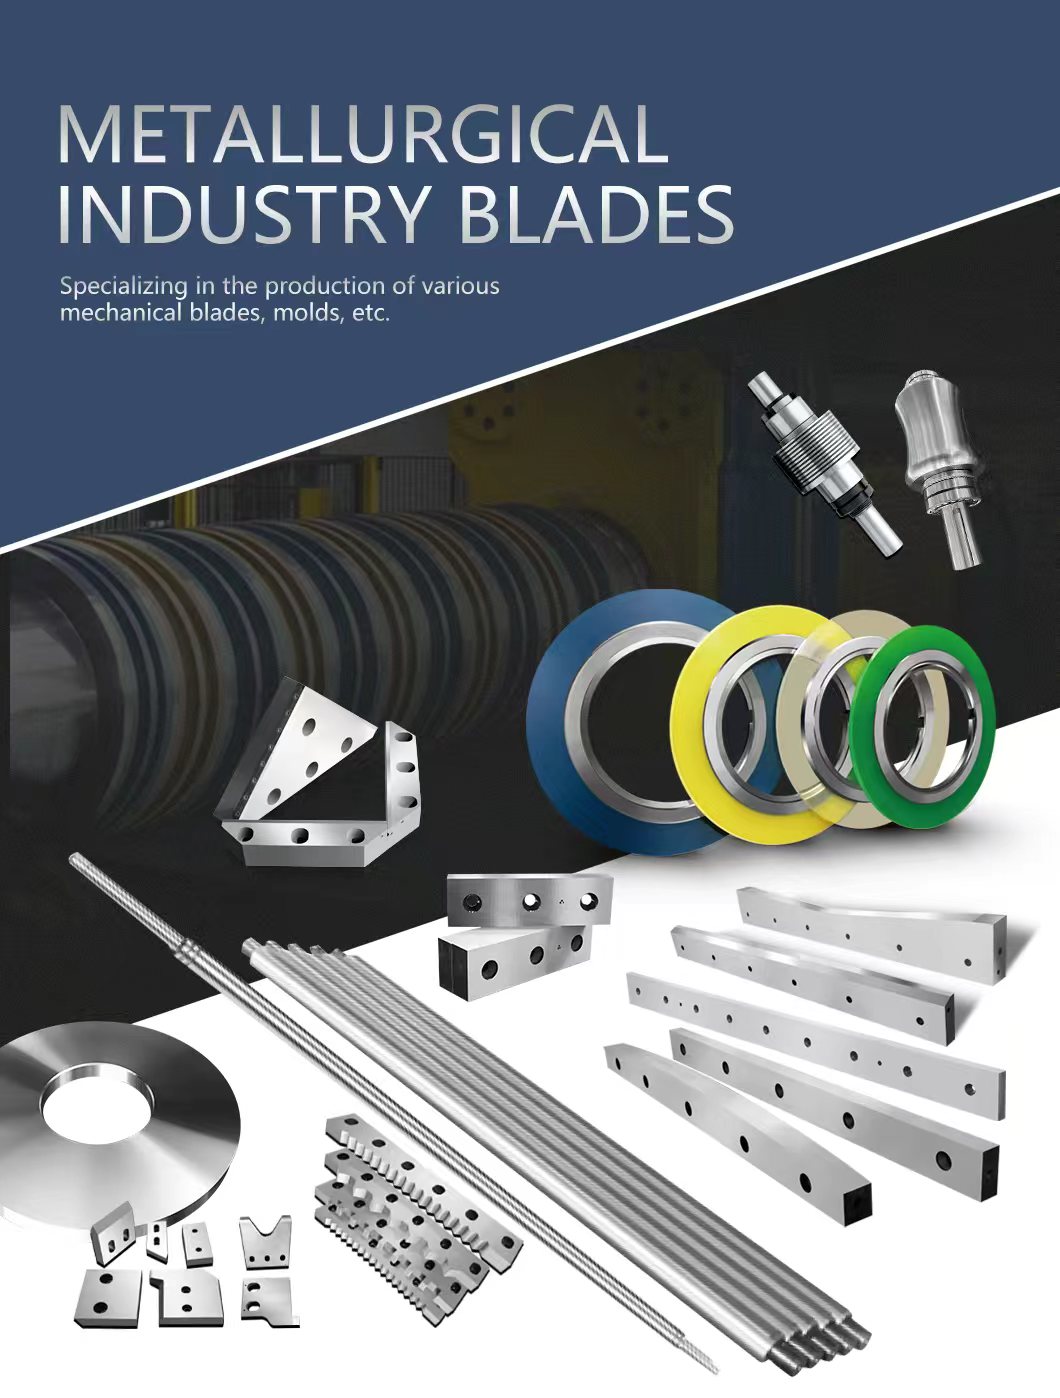
• Optimisation des lames de cisaillement pour tôles épaisses : avantages en termes de performance et directives d'application pour l'acier à outils H13
    Sep 08, 2026 Optimisation des lames de cisaillement pour tôles épaisses : avantages en termes de performance et directives d'application pour l'acier à outils H13
    Pour la transformation de tôles d'épaisseur moyenne à forte, l'épaisseur varie généralement de 8 à 60 mm, le laminage à chaud étant le principal procédé de fabrication. Les matériaux couramment utilisés sont les aciers Q235, Q345, divers aciers à haute résistance et des aciers similaires. Afin de réduire les défauts de coupe dans la section transversale, le cisaillement est effectué à haute température, généralement entre 400 °C et 700 °C. Quatre défis majeurs liés au cisaillement intensif des couteaux 1. Haute température : À haute température, la martensite de l’outil subit un revenu et se décompose en ferrite et en gros carbures, ce qui ramollit la matrice. À 400 °C, la cémentite (Fe₃C) commence à s’agglomérer et perd de son efficacité ; par conséquent, la lame perd de sa dureté et se rompt. 2. Calamine : La présence de calamine (oxyde de fer) à la surface des tôles laminées à chaud entraîne une usure abrasive accrue de l’outil. Le tranchant de la lame s’émousse progressivement, perdant ainsi son affûtage, ce qui augmente involontairement le jeu de l’outil et provoque la formation de bavures de cisaillement plus importantes sur la tôle d’acier. 3. Fatigue : La dureté de la couche d’oxyde à la surface de la plaque est considérablement supérieure à celle du métal de base ; fragile et abrasive, elle constitue la principale cause d’usure et de rupture de l’outil de cisaillement. Par ailleurs, les cycles thermiques lors du cisaillement accentuent les effets de la fatigue. 4. Charge d'impact : Sous charge d'impact, l'épaisseur des tôles laminées à chaud est généralement irrégulière et la couche d'oxyde fragile se rompt à l'impact, engendrant des pics de contrainte locaux au niveau des arêtes de cisaillement. Sous l'effet d'impacts répétés, les défauts microscopiques du tranchant s'aggravent, provoquant le détachement de petits fragments de matériau de surface et l'écaillage du tranchant. Cibles de cisaillement pour tôles épaisses. Dans ces conditions opérationnelles exigeantes, les aciéries rencontrent des difficultés considérables pour atteindre les critères de cisaillement spécifiés : 1. Bavure de cisaillement inférieure à 3 %–5 % de l’épaisseur de la plaque. 2. La tolérance de longueur de la tôle après découpe est de plus ou moins 0,5 à 1 mm, et la découpe doit être perpendiculaire. 3. Section transversale propre, exempte de déchirures, de nodules ou d'affaissement des bords. 4. Durée de vie de la lame permettant une production par lots avec une faible fréquence de changement d'outil. Composition de l'alliage et performances de l'acier à outils H13 Pour résoudre les problèmes complexes liés au cisaillement de plaques épaisses, LCKNIFE a choisi l'acier à outils H13 (1.2344, 4Cr5MoSiV1) pour sa composition avantageuse. 1. Carbone (C : 0,32–0,45 %) : Contribue à la dureté de trempe de la matrice et à la résistance à l'usure de base ; la teneur moyenne en carbone assure la ténacité du couteau sans provoquer de fragilité. 2. Silicium (Si : 0,80–1,25 %...
    Afficher Plus
  • L'automne doré de septembre entame un nouveau voyage : les écoles à travers le pays accueillent le premier jour de classe
    Aug 31, 2026 L'automne doré de septembre entame un nouveau voyage : les écoles à travers le pays accueillent le premier jour de classe
    Retrouvailles réconfortantes : Les campus des collèges et lycées ont offert une scène animée où de vieux amis se sont retrouvés. De nombreuses classes ont aidé les élèves à passer rapidement du « mode vacances » à « l'état d'étude » en partageant leurs expériences de vacances et en échangeant des cartes de vœux. Un « premier cours » unique : Favoriser le patriotisme pour bâtir une base solide pour la croissance En guise de bouquet final de la journée de rentrée, des « premiers cours du semestre » originaux ont été brillamment organisés à travers le pays. Les cours de cette année ont suivi de près le pouls de l'époque, combinant organiquement l'éducation patriotique, l'héritage de la culture traditionnelle et le conseil psychologique. De nombreuses écoles ont invité des modèles, des chercheurs scientifiques de premier plan ou des représentants de la jeunesse exceptionnels dans les salles de classe, utilisant des histoires vivantes pour guider les adolescents dans l'établissement d'idéaux élevés. Grâce à des méthodes divertissantes et éducatives, les enfants ont reçu un profond baptême spirituel dès leur premier jour d'école, cultivant un sentiment de patriotisme et rassemblant des forces pour le nouveau semestre. La technologie main dans la main avec la réduction de la charge de travail : Ouvrir une nouvelle expérience dans l'éducation intelligente Notamment, les campus du nouveau semestre ont également brillé par les points forts de « l'autonomisation technologique » et l'amélioration de la qualité de la politique de « double réduction » (réduction des devoirs excessifs et du tutorat extrascolaire). De nombreuses écoles ont introduit un environnement d'apprentissage intelligent à fusion virtuelle, aidant globalement les élèves à se développer moralement, intellectuellement, physiquement, esthétiquement et professionnellement grâce à un enseignement personnalisé et à de riches cours périscolaires. Un nouveau semestre, un nouveau point de départ, un nouvel espoir. Accompagnés par la cloche de l'automne doré, d'innombrables élèves accueillent la lumière du matin, prennent le large avec pleine vigueur, courent courageusement sur la piste de la jeunesse et écrivent leurs propres chapitres flambant neufs. Licheng blade manufacturing, ainsi que tout notre personnel, adresse ses salutations les plus sincères aux enseignants, aux élèves et aux parents à travers le pays : nous souhaitons à tous une bonne rentrée, du succès dans la poursuite de vos rêves et de nouvelles réalisations brillantes !
    Afficher Plus
  • Percée dans l'application et analyse du processus de l'acier LD (7Cr7Mo2V2Si) dans les lames de cisaillement pour plaques d'acier Q345 (Q355) de 6 à 8 mm
    Aug 28, 2026 Percée dans l'application et analyse du processus de l'acier LD (7Cr7Mo2V2Si) dans les lames de cisaillement pour plaques d'acier Q345 (Q355) de 6 à 8 mm
    Dans le traitement et la fabrication des métaux, la durée de vie et la stabilité delames de cisailleLes performances sont des facteurs déterminants de l'efficacité de la production et des coûts d'exploitation. Pour répondre aux exigences élevées du cisaillement de tôles d'acier Q345 de 6 à 8 mm d'épaisseur, Licheng Blade a développé des lames de cisaille haute performance à partir du nouvel acier à outils pour travail à froid LD, fruit de recherches approfondies sur les applications et l'innovation des matériaux. Les utilisateurs finaux démontrent que ces lames offrent une durée de vie quatre fois supérieure à celle des aciers à outils pour travail à froid traditionnels tels que le SKD11, des aciers à outils pour travail à chaud comme le H13 et de l'acier rapide W6Mo5Cr4V2, résolvant ainsi les problèmes récurrents liés à l'écaillage des lames, à leur durée de vie limitée et aux difficultés de réaffûtage. 1. Principaux problèmes des lames de cisaille fabriquées à partir de matériaux traditionnelsLes lames de cisaille traditionnelles ont été testées avec divers aciers à outils et aciers rapides, mais la production pratique continue de révéler des problèmes qui affectent négativement l'efficacité, la précision et le coût.Limitations de conception et d'utilisation des bords :I. Angle de coupe et résistance : Pour la coupe au couteau, comme pour les ciseaux, un angle plus petit offre une coupe plus nette mais réduit la résistance et la durée de vie de la lame, tandis qu’un angle trop important augmente la résistance. Les angles de lame varient généralement de 80° à 90°, 90° étant généralement choisi pour maximiser le nombre de tranchants disponibles.II. Plage d'angle de chevauchement : L'angle inclus entre les deux bords lors du cisaillement transversal est de 0 à 10 degrés, tandis que les lames de refendage longitudinales s'intersectent orthogonalement.III. Profondeur et jeu de coupe : L’engagement du tranchant nécessite un équilibre entre la force et la profondeur de coupe. Le jeu et la profondeur influent sur la section transversale cisaillée et la durée de vie de la lame ; ils doivent être analysés en fonction de la méthode de cisaillement, des dimensions de l’outil et de l’épaisseur de la tôle.IV. Conception de la zone de cisaillement : Une hauteur de zone de cisaillement inadéquate compromet le tranchant de la lame. Les tôles plus épaisses nécessitent généralement des lames plus grandes, et l’épaisseur de conception doit être au moins trois fois supérieure à l’épaisseur du matériau. Si le diamètre extérieur ou la largeur de la lame est plus important que prévu, cette proportion peut être réduite en conséquence. Défis liés à la fabrication et aux procédés : sélection des matériaux, forgeage, traitement thermique et rectification. Ces procédés complexes reposent largement sur une vaste expérience de production. Problèmes opérationnels :I. Émoussage et usure : La faible résistance à la fatigue entraîne une usure des bords et un écaillage localisé, ...
    Afficher Plus
  • Métallurgie avancée, précision supérieure : au cœur de Maanshan Licheng Blade Manufacturing Co., Ltd.
    Aug 18, 2026 Métallurgie avancée, précision supérieure : au cœur de Maanshan Licheng Blade Manufacturing Co., Ltd.
    MAANSHAN, CHINE — Dans le monde exigeant de la fabrication moderne et de la transformation des métaux, la qualité d'une coupe commence bien avant la mise en marche de la machine—elle commence par la métallurgie et le traitement thermique de la lame elle-même. Maanshan Licheng Blade Manufacturing Co., Ltd. s'est imposée comme un leader de confiance dans ce domaine, en combinant une science des matériaux de pointe avec des techniques de production avancées afin de fournir des outils de coupe industriels conçus pour une durabilité et une précision ultimes.   Au cœur de la philosophie de fabrication de Licheng’s se trouve un engagement sans compromis envers l'intégrité des matériaux. L'entreprise utilise une sélection complète de matériaux importés de haute qualité et de matériaux domestiques haut de gamme, soigneusement choisis pour répondre aux exigences rigoureuses de l'industrie lourde. Cependant, choisir le bon acier brut n'est que la première étape. Pour libérer tout le potentiel du métal, Licheng utilise une gamme de procédés avancés de traitement thermique, notamment :   Traitement thermique sous vide : Réduit au minimum les déformations et l'oxydation de surface, garantissant une uniformité structurelle dans toute la lame.   Traitement thermique cryogénique : Élimine l'austénite résiduelle de l'acier, augmentant considérablement la résistance à l'usure et la stabilité dimensionnelle.   Traitement thermique en bain de sel : Fournit un chauffage rapide et uniforme pour un équilibre exceptionnel entre dureté et ténacité.   Ces procédés thermiques sophistiqués améliorent fondamentalement la structure interne et la microstructure de chaque couteau, offrant ainsi une meilleure conservation du tranchant, une résistance aux chocs accrue et une durée de vie opérationnelle prolongée, même dans des conditions industrielles extrêmes.     Solutions spécialisées pour l'industrie métallurgique Bien que Licheng serve une base industrielle mondiale diversifiée, l'entreprise est principalement reconnue pour son ingénierie spécialisée de lames destinées à l'industrie métallurgique. Conçue pour résister aux environnements fortement sollicités, aux charges thermiques élevées et au fonctionnement continu, la gamme de produits principale de Licheng’s comprend :   Couteaux circulaires de refendage de bobines - Fabriqués selon des tolérances exactes pour des applications de coupe rotative et de refendage fluides et sans bavures sur différentes épaisseurs de métal. Adaptés à l'acier doux, aux lignes de découpe, à l'acier aluminium, aux lignes de décapage, à l'acier au silicium, etc. Capacité de coupe allant de 0,05 mm à 25 mm d'épaisseur de bandes de bobines.   Lame de cisaille pour acier - La finition de surface a un grand impact sur la précision et la durabilité de la lame de cisaille pour acier. La surface de meulage de la lame est en réalité formée par d'innombrables rayures produites par un grand nombre de particules abrasives sur la meule. Conçue pour un cisail...
    Afficher Plus
  • De nouvelles normes de sécurité sont publiées pour les protections de lames des trancheuses à viande automatisées
    Aug 05, 2026 De nouvelles normes de sécurité sont publiées pour les protections de lames des trancheuses à viande automatisées
    Le Service de sécurité et d’inspection des aliments, en collaboration avec des conseils de sécurité des cuisines commerciales, a officiellement publié des normes de sécurité mises à jour réglementant lesprotections de lame de trancheuse à viandeLa nouvelle directive vise à réduire considérablement les blessures sur le lieu de travail et les risques de contamination croisée dans les charcuteries commerciales, les supermarchés et les installations de transformation alimentaire. Dans le cadre des réglementations mises à jour de 2026, toutes les nouvelles trancheuses à viande automatisées fabriquées doivent être équipées de protections de lame renforcées et robustes qui empêchent tout contact accidentel de l’opérateur pendant le fonctionnement ainsi que durant les cycles de nettoyage à grande vitesse. Les statistiques montrent que les lames de trancheuses à viande restent l’une des principales causes de lacérations graves dans le secteur de la restauration, survenant souvent lorsque les protections sont retirées pour l’assainissement. Impact sur le secteur et perspectives d’avenir : vers une transformation moderne sans blessuresLe déploiement officiel des normes de sécurité des trancheuses de 2026 marque pour l’industrie de la vente au détail alimentaire et de la transformation la fin de l’ère d’une gestion rudimentaire qui privilégiait l’efficacité du nettoyage au détriment de la sécurité. Pour les fabricants d’équipements, cette directive constitue un défi technique urgent, les poussant à investir davantage dans l’ergonomie, les structures à nettoyage rapide (permettant un entretien facile sans compromettre la sécurité) et les systèmes intelligents de verrouillage. Pour les responsables d’entreprise et les employeurs, bien que la mise à jour des équipements entraîne des coûts initiaux, elle permettra à long terme de réduire considérablement les litiges liés aux blessures sur le lieu de travail, les demandes d’indemnisation d’assurance, le renouvellement du personnel et les crises de rappel causées par la contamination alimentaire.
    Afficher Plus
  • Comment prévenir la déformation et la fissuration des lames de cisaille ultra-longues
    Jul 20, 2026 Comment prévenir la déformation et la fissuration des lames de cisaille ultra-longues
    Dans la fabrication métallique moderne, les lames de cisaille CNC ultra-longues lames de cisaille (dépassant 3 mètres) exigent une précision absolue. Obtenir un parallélisme, une rectitude et une dureté uniforme parfaits représente un défi majeur. En raison de leur longueur exceptionnelle, ces composants sont très sujets à la déformation thermique et aux fissures pendant le processus de traitement thermique. Comment les fabricants peuvent-ils prévenir ces défauts critiques ? Le secret réside dans un choix précis des matériaux et un protocole strict de préchauffage en deux étapes. 1. Choisissez le bon acier à outils fortement allié La prévention des défaillances commence par la métallurgie. Pour les lames de cisaille extra-longues destinées à un usage intensif, les aciers standard ne suffisent pas. Les leaders de l'industrie s'appuient sur des aciers à outils fortement alliés haut de gamme tels que Cr12MoV, DC53, LD, and H13K. Ces matériaux offrent la résistance élevée à l'usure et la ténacité à cœur nécessaires pour résister à d'immenses forces de cisaillement sans se casser ni se déformer. 2. Mettre en œuvre un processus de préchauffage en deux étapes Pendant le cycle de chauffage, l'acier se dilate naturellement. Cependant, lorsqu'il atteint son point de transition de phase, le matériau subit une contraction volumique. Dans une lame monobloc de 3 mètres, cette dilatation et cette contraction irrégulières créent d'importantes contraintes internes, entraînant une déformation ou des fissures. Pour éliminer ces contraintes, une technique de préchauffage en deux étapes est essentielle avant la trempe finale : Étape 1 (maintien isotherme) : Chauffez la lame à 500°C et maintenez-la dans un état isotherme. Cela garantit une température uniforme du cœur jusqu'à la surface. Étape 2 (chauffage de transition) : Augmentez progressivement la température jusqu'à 850°C pour un second préchauffage avant de l'élever à la température finale de trempe. La réduction de la déformation due au traitement thermique des lames de cisaille ultra-longues nécessite un contrôle strict des tolérances. En utilisant des alliages avancés comme DC53 ou H13K et en maîtrisant le cycle de préchauffage en deux étapes, vous pouvez réduire considérablement les contraintes internes, éliminer les fissures et garantir une rectitude parfaite des lames pour les opérations de découpe CNC de haute précision.
    Afficher Plus
  • Protocoles de préchauffage pour les lames de cisaille robustes
    Jul 20, 2026 Protocoles de préchauffage pour les lames de cisaille robustes
    Pour les lames de cisaille CNC intégrées dépassant 3 mètres de longueur, des aciers fortement alliés tels que Cr12MoV, DC53, LD et H13K sont généralement utilisés. Comme ces lames exigent une précision exceptionnelle en matière de parallélisme, de perpendicularité, de tolérances d'entraxe des trous et d'uniformité de dureté, la marge de déformation due au traitement thermique est extrêmement faible. Pour y remédier, un processus de préchauffage en deux étapes est standard lors des cycles de chauffage, de maintien et de trempe : Étape 1 : Maintien isotherme à 500 °C. Étape 2 : Montée en température jusqu'à 850 °C pour le deuxième préchauffage. Pendant le cycle de chauffage, le matériau subit une dilatation thermique, suivie d'une contraction volumique lorsqu'il atteint le point de transition de phase. La mise en œuvre d'un régime de préchauffage strict est donc essentielle pour minimiser les déformations, en particulier pour les lames extra-longues monoblocs.
    Afficher Plus
  • Comment choisir la lame de broyeur à arbre unique adaptée aux plastiques résistants
    Jul 16, 2026 Comment choisir la lame de broyeur à arbre unique adaptée aux plastiques résistants
    Le broyage des plastiques techniques résistants — comme le nylon, le polycarbonate, le PEHD à paroi épaisse ou les polymères renforcés de fibres — est une tâche éprouvante. Il nécessite plus que de la simple puissance brute du moteur ; il nécessite la parfaite lame de broyeur à arbre unique. Si vous choisissez la mauvaise lame, vous vous retrouverez avec du plastique fondu, des dents ébréchées et des temps d’arrêt coûteux. Voici comment sélectionner le bon outil pour le travail. 1. Faites correspondre la nuance d’acier à la nature du plastique Tous les aciers à outils ne sont pas égaux. Pour les plastiques résistants, votre choix de matériau est essentiel : D2 (SKD11): La référence du secteur. Excellent pour les plastiques abrasifs courants. Il offre un excellent équilibre entre résistance à l’usure et coût. DC53: La mise à niveau ultime pour les plastiques à fort impact. Il possède deux fois la ténacité du D2, ce qui signifie qu’il ne s’ébréchera pas et ne se fissurera pas lors du broyage de morceaux de plastique épais et rigides ou de pare-chocs de voiture. 2. Privilégiez la géométrie et le tranchant Les plastiques résistants ont tendance à devenir élastiques et à chauffer sous l’effet de la friction. Pour lutter contre cela : Optez pour le concave: Choisissez des lames avec une face concave (courbée). Elles agissent comme des griffes, tranchant agressivement le plastique plutôt que de le forcer de manière émoussée. Surveillez l’écart: Maintenez une tolérance serrée entre les lames rotatives et les contre-lames afin d’empêcher les plastiques élastiques de s’enrouler autour du rotor. 3. Trouvez le « point idéal » de dureté Il est courant de croire à tort que plus c’est dur, mieux c’est. Bien qu’une dureté élevée augmente la résistance à l’usure, elle rend la lame cassante. Pour les plastiques résistants, visez une lame traitée thermiquement sous vide de qualité professionnelle avec une dureté de 58–60 HRC. Cela offre l’équilibre parfait : suffisamment dure pour rester tranchante, tout en étant assez tenace pour absorber les chocs importants.
    Afficher Plus
première page 1 2 3 ... 13 la dernière page

Un total de 13 pages

Newsletter

Veuillez lire ce qui suit, vous tenir informé, abonnez-vous, et nous vous souhaitons la bienvenue pour nous dire ce que vous en pensez.

Laisser un message
bienvenue Licheng
Si vous êtes intéressé par nos produits et souhaitez connaître plus de détails,veuillez laisser un message ici,nous vous répondrons dès que nous le pouvons.

Accueil

Produits

sur

contact